东莞市曼罗兰精密机械有限公司
联系人:蒋先生
电 话:13920993307
联系人:周先生
电话:18038205092
地 址:广东省东莞市寮步镇西溪村鸿业街8号
网址 :www.dgmll.net
高速分条机加工时,跑偏、毛刺是卷材加工里比较常见的两类问题,两类缺陷的产生路径不一样,排查时分开梳理,结合刀具状态、张力、走料结构逐一调整。
卷材跑偏,一部分来自母卷本身。母卷端面不齐、板形存在松紧边,卷材一侧偏松一侧偏紧,走料过程自然向紧边偏移;母卷内部存在褶皱、复合层复合不均,经过牵引辊之后侧向力持续变化。上料时母卷对中没有校准到位,是起步阶段跑偏的常见原因。
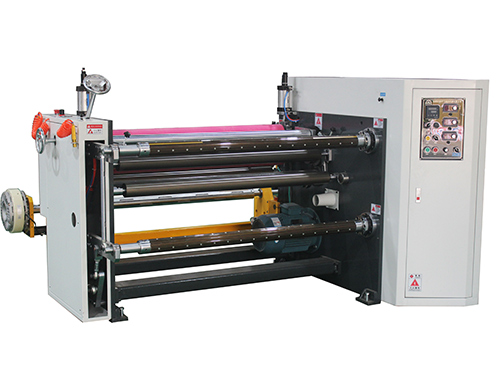
走料辊筒的状态会持续影响走向。各托辊、牵引辊之间平行度出现偏差,辊面一端高一端低,卷材受到侧向分力慢慢偏移;辊面局部粘胶、积粉,摩擦力分布不均,卷材受力失衡。辊筒圆度变差、跳动量大,高速运转时卷材周期性摆动,纠偏很难持续修正。
纠偏系统参数适配性不足也会引发跑偏。电眼识别点位偏移、光源被粉尘遮挡,采集信号失真;增益设置偏高,纠偏底座来回震荡;增益偏低,追踪响应迟缓,偏移量持续累积。提速之后卷材惯性上升,原有低速参数不再适配,更容易出现追踪滞后。
张力波动会放大跑偏现象。张力偏小,卷材松弛,轻微侧向力就能改变位置;张力过大,卷材被强行拉伸,松紧边的差异进一步放大。放卷、收卷张力曲线不匹配,卷径变化时拉力突变,卷材瞬间窜动。
毛刺主要和刀具剪切状态相关。上下圆刀间隙偏大,材料不是被切断而是被撕裂,边缘拉出丝状毛边;间隙偏小,刀刃持续摩擦挤压,产生挤压型毛刺。刀刃钝化、存在缺口,剪切位置受力不均匀,切口边缘粗糙。隔套磨损、刀轴跳动,高速转动时刀刃间隙不断变化,毛刺时有时无。
刀刃重叠量不合适同样会影响切口。重叠量不足,材料切不透,拉扯之后形成毛刺;重叠量过大,刀刃挤压卷材边缘,薄软材料边缘出现翻边,视觉上类似毛刺。上下刀轴平行度偏差,沿刀轴长度方向间隙不一致,同一条卷材两端切口质量不一样。
材料特性也需要纳入考量。铜箔、铝箔延展性好,剪切时更容易出现拉丝毛刺;薄膜、不干胶材料胶层受热溢胶,粘附在刀口,堆积之后改变剪切间隙。裁切产生的粉尘碎屑附着在刀刃,持续累积会破坏剪切面。
走料包角与牵引速度搭配不当,会叠加两类缺陷。卷材在辊筒上包角不足,容易打滑跑偏;牵引速度和刀轴线速度不匹配,卷材在刀口位置受到拉扯,切口撕裂产生毛刺。
排查可以按顺序区分。跑偏优先核对辊筒平行度、母卷上料对中、纠偏信号与张力;毛刺优先检查刀刃、刀隙、刀轴跳动。调整参数时低速试切验证,确认状态稳定之后再逐步提升速度,不要一次性改动多处结构参数。
地址:广东省东莞市寮步镇西溪村鸿业街8号 电话:18038205092/周先生





 淘宝旺旺
